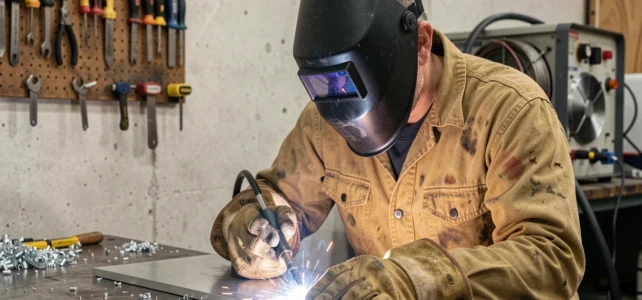
La soldadura MIG del aluminio no perdona la aproximación. Cada parámetro, desde la elección del liner hasta la velocidad de desenrollado, influye directamente en la resistencia mecánica del cordón. Aquí detallamos los ajustes y los gestos que separan un ensamblaje fiable de una soldadura fría destinada a agrietarse.
Transferencia spray y pulsada: los únicos modos adecuados para el aluminio en MIG
El modo de arco corto debe ser descartado en el aluminio. La energía insuficiente del arco corto impide la fusión adecuada del metal base y produce cordones en superficie, mal penetrados, con un alto riesgo de adherencia.
Recomendamos sistemáticamente la transferencia de arco spray o el modo pulsado. El arco spray entrega un flujo continuo de finas gotas a través del arco, lo que garantiza una penetración uniforme y un baño de fusión estable. El pulsado, por su parte, alterna picos de corriente y fases bajas: reduce el aporte térmico global mientras mantiene un tipo de transferencia spray en cada impulso.
El pulsado cobra todo su sentido en espesores finos o ensamblajes asimétricos, donde el spray continuo corre el riesgo de perforar la pieza. En espesores medios a gruesos, el arco spray sigue siendo la opción más productiva. Dominar la máquina de soldar aluminio MIG pasa primero por la comprensión de estos dos regímenes de transferencia y de su rango de tensión respectivo.
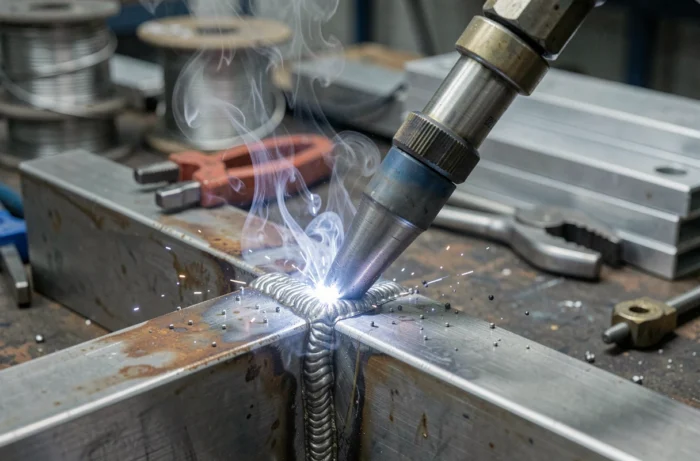
Alimentación del hilo de aluminio: antorcha, rodillos y liner PTFE
El hilo de aluminio es notablemente más flexible que el hilo de acero. Esta flexibilidad provoca pandeo en la funda, tirones en el desenrollado y, al final, un arco inestable. Este es el primer punto de fallo en un equipo mal configurado.
Rodillos en U y presión de sujeción
Los rodillos moleteados o en V aplastan el hilo y generan virutas que obstruyen el liner. Solo los rodillos en U son adecuados para el hilo de aluminio. La presión de sujeción debe ser moderada: lo suficientemente firme para arrastrar el hilo, lo suficientemente ligera para no deformarlo.
Liner PTFE y longitud de la antorcha
El liner de acero estándar crea demasiada fricción. Un liner de PTFE (politetrafluoroetileno) reduce considerablemente la resistencia al paso del hilo. Cuanto más larga sea la antorcha, mayor será el riesgo de pandeo: recomendamos la longitud de haz más corta compatible con el puesto de trabajo.
Para los trabajos recurrentes o los talleres especializados, una antorcha push-pull o una antorcha de bobina desplazada elimina casi todos los problemas de desenrollado. La inversión se justifica tan pronto como el volumen de soldadura de aluminio supera el uso ocasional.
Preparación de superficie: el cepillado de acero inoxidable justo antes de soldar
La capa de óxido de aluminio se funde a una temperatura muy superior a la del metal base. Si no se retira, queda atrapada en el cordón y crea inclusiones, porosidades y comienzos de fisuras.
El cepillado mecánico con un cepillo de acero inoxidable dedicado (nunca un cepillo que haya sido utilizado en acero al carbono) sigue siendo el método más fiable. Un punto a menudo pasado por alto: la capa de óxido se reforma en unos minutos al aire libre. Cepillar el día anterior no sirve de nada. La limpieza debe preceder inmediatamente a la soldadura.
- Desengrasar primero con acetona o alcohol isopropílico para eliminar aceites y residuos de corte.
- Luego cepillar con un cepillo de acero inoxidable reservado para el aluminio, siguiendo la dirección de la junta.
- Soldar en los minutos siguientes al cepillado para limitar la reformación de la capa de óxido.
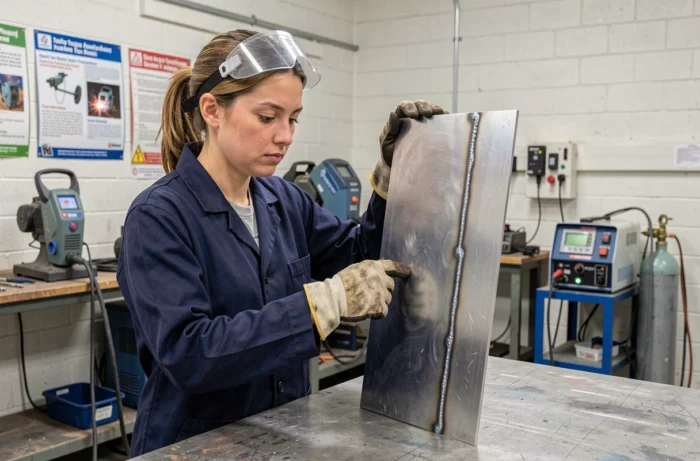
Ajustes MIG aluminio: tensión, velocidad de hilo y gas de protección
Los ajustes que funcionan en el acero son inutilizables en el aluminio. La alta conductividad térmica del aluminio disipa el calor muy rápidamente, lo que impone parámetros más altos de lo que se podría suponer según el grosor.
Tensión y velocidad de desenrollado
La tensión controla el ancho y la estabilidad del arco. La velocidad del hilo determina la tasa de deposición y, de manera indirecta, la penetración. Observamos que un desequilibrio entre estos dos parámetros produce ya sea proyecciones excesivas (tensión demasiado baja en relación al desenrollado), ya sea un arco blando y un cordón plano (tensión demasiado alta).
Aumentar ambos parámetros de manera proporcional sigue siendo la regla básica. Las máquinas sinérgicas simplifican este ajuste al ofrecer curvas preprogramadas para las aleaciones comunes (series 4xxx, 5xxx).
Gas de protección: argón puro o mezcla de helio-argón
El argón puro cubre la mayoría de las aplicaciones. Para piezas gruesas o aleaciones de alta conductividad, una mezcla de argón y helio mejora la penetración gracias a la energía superior del arco bajo helio. El flujo de gas debe ser suficiente para proteger el baño sin crear turbulencias que aspiren el aire ambiente.
- Argón puro: elección estándar, arco estable, buen control del baño en espesores finos a medios.
- Mezcla argón-helio: mejor penetración, adecuada para espesores gruesos y cordones en ángulo profundo.
- Flujo a adaptar según el diámetro de la boquilla: un flujo excesivo provoca un efecto Venturi que contamina el baño en lugar de protegerlo.
Precalentamiento del aluminio: cuándo y por qué practicarlo
En piezas delgadas, el precalentamiento es innecesario y puede incluso provocar deformaciones. En cambio, en ensamblajes gruesos o piezas masivas, la conductividad térmica del aluminio evacua el calor tan rápido que el baño de fusión no se forma correctamente sin un aporte calórico previo.
Un precalentamiento moderado es suficiente en la mayoría de los casos. Una temperatura demasiado alta degrada las propiedades mecánicas de las aleaciones tratables térmicamente (series 2xxx, 6xxx, 7xxx) provocando un sobre-templado en la zona afectada térmicamente. El control con lápiz térmico o con pirómetro de contacto es preferible a la estimación visual.
El precalentamiento también sirve para eliminar la humedad residual en piezas almacenadas al aire libre, lo que limita las porosidades relacionadas con el hidrógeno atrapado en el baño.
La soldadura de aluminio en MIG se resume en tres exigencias no negociables: una transferencia de tipo spray o pulsada, una alimentación de hilo sin tirones y una superficie cepillada en los minutos previos a la soldadura. Negligir uno solo de estos puntos compromete la calidad del cordón, independientemente del nivel del operador.