Das MIG-Schweißen von Aluminium verzeiht keine Unschärfe. Jeder Parameter, von der Wahl des Liners bis zur Drahtvorschubgeschwindigkeit, beeinflusst direkt die mechanische Festigkeit der Naht. Hier erläutern wir die Einstellungen und die Handgriffe, die eine zuverlässige Verbindung von einer kalten Schweißnaht trennen, die zum Riss führen kann.
Spritz- und Pulsübertragung: die einzigen Modi, die für Aluminium im MIG geeignet sind
Der Kurzlichtbogenmodus ist für Aluminium zu vermeiden. Die unzureichende Energie des Kurzlichtbogens verhindert das vollständige Schmelzen des Grundmetalls und erzeugt Oberflächennaht, die schlecht durchdrungen sind, mit einem hohen Risiko des Anhaftens.
Wir empfehlen systematisch die Spritzlichtbogen- oder Pulsübertragung. Der Spritzlichtbogen liefert einen kontinuierlichen Fluss feiner Tröpfchen durch den Lichtbogen, was eine gleichmäßige Durchdringung und ein stabiles Schmelzbad gewährleistet. Der Pulsmodus hingegen wechselt zwischen Stromspitzen und Niedrigphasen: Er reduziert die gesamte Wärmezufuhr, während er bei jedem Impuls eine Spritzübertragung aufrechterhält.
Der Pulsmodus macht besonders bei dünnen Materialien oder asymmetrischen Verbindungen Sinn, wo der kontinuierliche Spritzlichtbogen das Werkstück durchbohren könnte. Bei mittleren bis dicken Materialien bleibt der Spritzlichtbogen die produktivste Wahl. Die Beherrschung des MIG-Aluminium-Schweißgeräts beginnt zunächst mit dem Verständnis dieser beiden Übertragungsarten und ihrer jeweiligen Spannungsspanne.
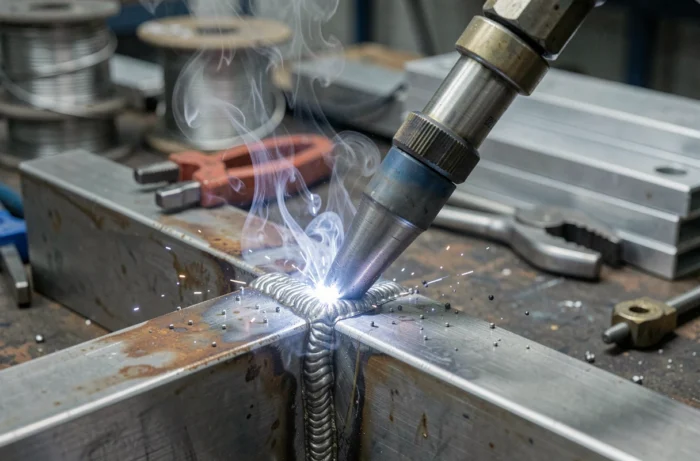
Drahtzufuhr Aluminium: Brenner, Walzen und PTFE-Liner
Der Aluminiumdraht ist deutlich flexibler als der Stahldraht. Diese Flexibilität führt zu Verformungen im Schlauch, zu Ruckeln beim Drahtvorschub und schließlich zu einem instabilen Lichtbogen. Dies ist der erste Schwachpunkt bei schlecht konfigurierten Geräten.
U-förmige Walzen und Anpressdruck
Die genoppten oder V-förmigen Walzen quetschen den Draht und erzeugen Späne, die den Liner verstopfen. Nur U-förmige Walzen sind für Aluminiumdraht geeignet. Der Anpressdruck sollte moderat bleiben: fest genug, um den Draht zu fördern, aber leicht genug, um ihn nicht zu verformen.
PTFE-Liner und Brennerlänge
Der Standardstahl-Liner erzeugt zu viel Reibung. Ein PTFE-Liner (Polytetrafluorethylen) reduziert den Widerstand beim Durchgang des Drahtes erheblich. Je länger der Brenner, desto höher ist das Risiko der Verformung: Wir empfehlen die kürzest mögliche Brennerlänge, die mit dem Arbeitsplatz kompatibel ist.
Für wiederkehrende Baustellen oder spezialisierte Werkstätten beseitigt ein Push-Pull-Brenner oder ein abgesetzter Spulenbrenner nahezu alle Probleme beim Drahtvorschub. Die Investition ist gerechtfertigt, sobald das Schweißvolumen von Aluminium den gelegentlichen Gebrauch übersteigt.
Oberflächenvorbereitung: das Bürsten mit Edelstahl kurz vor dem Schweißen
Die Aluminiumschicht oxidiert bei einer Temperatur, die weit über der des Grundmetalls liegt. Wenn sie nicht entfernt wird, bleibt sie in der Naht gefangen und erzeugt Einschlüsse, Porositäten und Rissansätze.
Das mechanische Bürsten mit einer speziellen Edelstahlbürste (niemals eine Bürste, die für Kohlenstoffstahl verwendet wurde) bleibt die zuverlässigste Methode. Ein oft vernachlässigter Punkt: Die Oxidschicht bildet sich in wenigen Minuten an der Luft wieder. Das Bürsten am Vortag bringt nichts. Die Reinigung muss unmittelbar vor dem Schweißen erfolgen.
- Zuerst mit Aceton oder Isopropylalkohol entölen, um Öle und Schnittreste zu entfernen.
- Danach mit einer für Aluminium reservierten Edelstahlbürste in Richtung der Naht bürsten.
- Innerhalb weniger Minuten nach dem Bürsten schweißen, um die Neubildung der Oxidschicht zu begrenzen.
MIG-Aluminium-Einstellungen: Spannung, Drahtgeschwindigkeit und Schutzgas
Die Einstellungen, die bei Stahl funktionieren, sind für Aluminium unbrauchbar. Die hohe Wärmeleitfähigkeit von Aluminium dissipiert die Wärme sehr schnell, was höhere Parameter erfordert, als man aufgrund der Dicke annehmen würde.
Spannung und Drahtvorschubgeschwindigkeit
Die Spannung steuert die Breite und Stabilität des Lichtbogens. Die Drahtgeschwindigkeit bestimmt die Abscheidungsrate und indirekt die Durchdringung. Wir beobachten, dass ein Ungleichgewicht zwischen diesen beiden Parametern entweder übermäßige Spritzer (zu niedrige Spannung im Verhältnis zum Drahtvorschub) oder einen weichen Lichtbogen und eine flache Naht (zu hohe Spannung) produziert.
Beide Parameter proportional zu erhöhen bleibt die Grundregel. Synergische Geräte vereinfachen diese Einstellung, indem sie vorprogrammierte Kurven für gängige Legierungen (Serien 4xxx, 5xxx) anbieten.
Schutzgas: reines Argon oder Helium-Argon-Gemisch
Reines Argon deckt die meisten Anwendungen ab. Für dicke Teile oder Legierungen mit hoher Leitfähigkeit verbessert ein Argon-Helium-Gemisch die Durchdringung dank der höheren Energie des Lichtbogens unter Helium. Der Gasstrom muss ausreichend sein, um das Bad zu schützen, ohne Turbulenzen zu erzeugen, die die Umgebungsluft ansaugen.
- Reines Argon: Standardwahl, stabiler Lichtbogen, gute Kontrolle des Bades bei dünnen bis mitteldicken Materialien.
- Argon-Helium-Gemisch: bessere Durchdringung, geeignet für große Dicken und tiefe Winkelnähte.
- Durchfluss an den Düsendurchmesser anpassen: Ein übermäßiger Durchfluss verursacht einen Venturi-Effekt, der das Bad kontaminiert, anstatt es zu schützen.
Vorerwärmung von Aluminium: wann und warum sie durchgeführt werden sollte
Bei dünnen Teilen ist die Vorerwärmung unnötig und kann sogar Verformungen verursachen. Bei dicken Verbindungen oder massiven Teilen hingegen leitet die Wärmeleitfähigkeit von Aluminium die Wärme so schnell ab, dass sich ohne vorherige Wärmezufuhr kein korrektes Schmelzbad bildet.
Eine moderate Vorerwärmung reicht in den meisten Fällen aus. Eine zu hohe Temperatur verschlechtert die mechanischen Eigenschaften der wärmebehandelbaren Legierungen (Serien 2xxx, 6xxx, 7xxx), indem sie eine Überalterung im thermisch betroffenen Bereich verursacht. Die Kontrolle mit einem Temperaturstift oder einem Kontaktpyrometer ist besser als eine visuelle Schätzung.
Die Vorerwärmung dient auch dazu, die verbleibende Feuchtigkeit von außen gelagerten Teilen zu entfernen, was die Porositäten, die durch im Bad gefangenes Wasserstoff entstehen, begrenzt.
Das MIG-Schweißen von Aluminium lässt sich auf drei nicht verhandelbare Anforderungen reduzieren: eine Spritz- oder Pulsübertragung, einen ruckfreien Drahtvorschub und eine in den Minuten vor dem Schweißen gebürstete Oberfläche. Die Vernachlässigung eines dieser Punkte gefährdet die Qualität der Naht, unabhängig vom Erfahrungsgrad des Bedieners.